Aktualności
Dom / Aktualności / Wiadomości branżowe / Jak lutować mosiądz: przewodnik krok po kroku dotyczący mocnych, pozbawionych wycieków połączeń
Lutowanie mosiądzu różni się zasadniczo od lutowania lub spawania miedzi. Wyższa zawartość cynku wymaga stosowania różnych metali wypełniających, bardziej kontrolowanego ogrzewania i dokładnego zrozumienia luzów między złączami. Bez odpowiedniego podejścia ryzykujesz porowatością, słabymi spoinami, a nawet odparowaniem cynku z metalu nieszlachetnego. W tym przewodniku omówiono praktyczne decyzje, które należy podjąć przed zapaleniem pochodni.
Lutowanie następuje w temperaturze powyżej 840°F (450°C), znacznie powyżej temperatur lutowania. Mosiądz, będący stopem miedzi i cynku, reaguje na ciepło inaczej niż czysta miedź. Kluczowa zasada jest następująca: równomiernie podgrzać zespół i wybrać spoiwo o temperaturze topnienia, która pozwala, aby mosiądz pozostał stały, podczas gdy wypełniacz wpływa do złącza na zasadzie działania kapilarnego.
W przypadku większości połączeń mosiądz-mosiądz lub mosiądz-miedź, preferowanymi spoiwami są stopy miedzi i fosforu (seria BCuP) lub stopy zawierające srebro (seria BAg). Oto zestawienie:
| Stop wypełniający | Zakres topnienia (°F) | Najlepsze dla | Wymagany strumień? |
|---|---|---|---|
| BCuP-5 (15% Ag) | 1190–1475 | Mosiądz do miedzi, małe odstępy | Nie (na miedzi), Tak na mosiądzu |
| BAg-7 (56% Ag) | 1145–1365 | Mosiądz do mosiądzu, cienkie sekcje | Tak |
| BAg-22 (49% Ag) | 1290–1510 | Szerokie złącza szczelinowe, dobra wytrzymałość | Tak |
| BCuP-2 (bez srebra) | 1310–1510 | Miedź do miedzi ma ograniczone zastosowanie mosiądzu | Tak on brass |
Wypełniacze miedziowo-fosforowe dobrze spływają po miedzi, ale mogą atakować cynk w mosiądzu, powodując penetrację międzykrystaliczną i kruchość. Podczas lutowania mosiądzu stopy zawierające srebro dają zazwyczaj mocniejsze i bardziej plastyczne połączenia. Zawsze używaj topnika na powierzchniach mosiężnych, aby zapobiec tworzeniu się tlenków podczas ogrzewania.
Działanie kapilarne, siła wciągająca stopiony wypełniacz do złącza, działa najlepiej w określonym zakresie luzu. W przypadku zespołów mosiężnych zalecany luz promieniowy wynosi od 0,04 do 0,13 mm (0,0015 do 0,005 cala). Zbyt ciasne ogranicza przepływ; zbyt szeroki powoduje wypływ wypełniacza lub utworzenie słabego wiązania składającego się wyłącznie z zaokrągleń.
Nierównomierne ogrzewanie powoduje odkształcenia, miejscowe odparowanie cynku (odcynkowanie) i uszkodzenie złącza. Mosiądz dobrze przewodzi ciepło, ale robi to wolniej niż czysta miedź. Składnik cynkowy obniża również temperaturę topnienia stopu podstawowego, co oznacza, że możesz przegrzać samą rurkę, zanim zacznie wypływać wypełniacz.
W przypadku produkcji lub prac o dużej objętości, konfiguracja pieca lub lutowania indukcyjnego zapewnia równomierne ogrzewanie i spójne wyniki. Do napraw w terenie lub prototypów dobrze sprawdza się palnik tlenowo-acetylenowy z małą lub średnią końcówką.
Nawet doświadczeni rzemieślnicy mają problemy z mosiądzem. Poniżej znajdują się najczęstsze błędy i sposoby ich uniknięcia.
Mosiądz zaczyna tracić cynk w temperaturze około 1660°F (905°C). Odparowany cynk pozostawia porowatą, osłabioną strukturę i wytwarza biały, dymiący dym, który jest niebezpieczny przy wdychaniu. Pracuj w wentylowanym pomieszczeniu i utrzymuj temperaturę tuż powyżej likwidusu spoiwa, niewiele powyżej niego.
Film tlenkowy, olej lub brud blokują przepływ wypełniacza. Powierzchnię spoiny oczyścić mechanicznie ściereczką ścierną lub szczotką ze stali nierdzewnej, następnie odtłuścić acetonem lub innym rozpuszczalnikiem. Czyszczonych powierzchni dotykać wyłącznie czystymi rękawiczkami.
Różne gatunki mosiądzu — takie jak C26000 (mosiądz kasetowy) w porównaniu z C36000 (mosiądz maszynowy) — zachowują się inaczej pod wpływem ciepła. Mosiądz automatowy zawiera ołów; słabo się lutuje i może pękać. Zawsze sprawdzaj skład stopu i wybieraj odpowiedni wypełniacz lub zapoznaj się z arkuszem danych materiału.
Mosiądz po podgrzaniu rozszerza się bardziej niż stal i nieco bardziej niż miedź. W zespołach wielometalowych zróżnicowana rozszerzalność może spowodować nieprawidłowe ustawienie złącza przed zestaleniem się wypełniacza. Niektórzy dostawcy projektują zespoły rurek z lutowanej miedzi, które uwzględniają to rozszerzanie, zapewniając stałą integralność połączenia w przypadku różnych kombinacji materiałów.
Jeśli potrzebne są lutowane mosiężne elementy lub zespoły w dużych ilościach, jakość materiału podstawowego i spójność procesu lutowania są równie ważne, jak technika. Renomowany producent stosuje piece z kontrolowaną atmosferą lub stacje lutowania indukcyjnego, aby wyeliminować utlenianie i zachować jednolitą jakość złącza. Poszukaj dostawców oferujących szeroką gamę 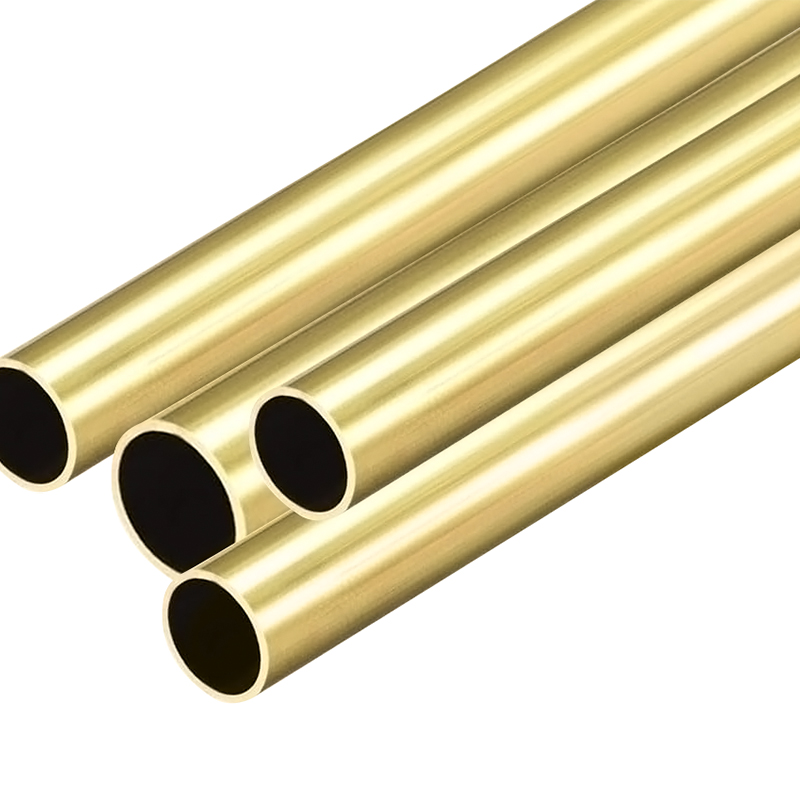 Mosiężna rura zapewniająca dokładność wymiarową i czystość powierzchni Ta mosiężna rura, dostępna w gatunkach H62, H63 i H65, o średnicy zewnętrznej 1,8–80 mm i ściance 0,3–12 mm, zapewnia stałe wymiary i czystość, co gwarantuje niezawodne lutowanie w układach wysokociśnieniowych. Zobacz produkt → produkty ze standardowych stopów, takich jak H62 lub H65, i które mogą zapewnić gotowe do lutowania zespoły rurowe z spójnym przygotowaniem końcówek. Ta sama fabryka, która dostarcza rurki mosiężne, często posiada wiedzę procesową, aby zalecić odpowiedni wypełniacz i konstrukcję złącza dla konkretnego zastosowania.
W zastosowaniach związanych z układami wysokociśnieniowymi lub krytycznym przenoszeniem ciepła – np. w skraplaczach lub parownikach – dokładność wymiarowa rury i czystość powierzchni bezpośrednio wpływają na jakość lutowania. Zaopatrzenie się w placówkę, która samodzielnie kontroluje te zmienne, zmniejsza ryzyko awarii w terenie.
Skuteczne lutowanie mosiądzu sprowadza się do trzech niepodlegających negocjacjom kroków. Najpierw wybierz odpowiedni metal wypełniający zawierający srebro i zastosuj topnik wysokotemperaturowy odpowiadający gatunkowi mosiądzu. Po drugie, zaprojektuj połączenie z odpowiednim prześwitem i długością zakładu, aby umożliwić działanie kapilarne. Po trzecie, podgrzej równomiernie i zatrzymaj natychmiast po wypłynięciu wypełniacza. Najlepsze luty są niewidoczne wewnątrz złącza — widoczny wypełniacz na zewnątrz zwykle sygnalizuje zbyt dużo ciepła lub zbyt dużo wypełniacza.
Jeśli potrzebujesz 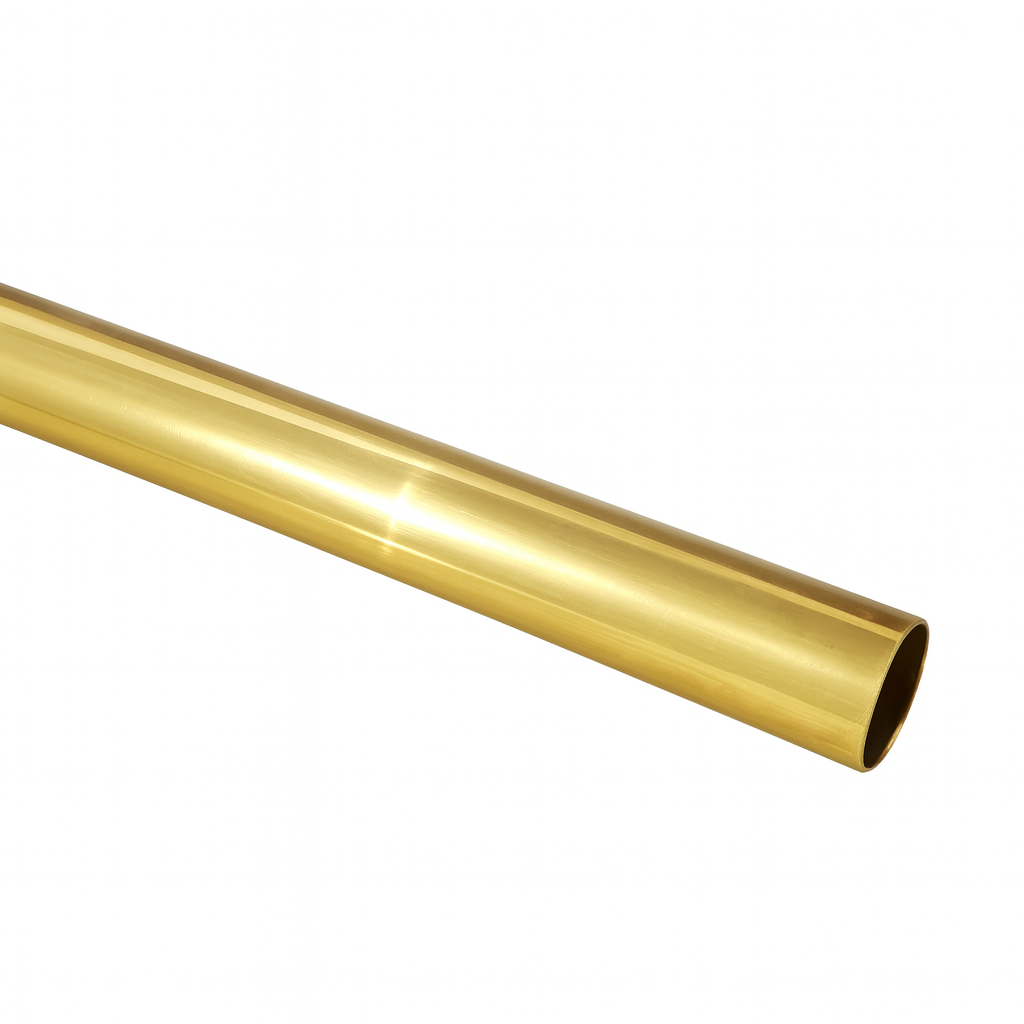 Rura mosiężna H65 (C27000) zapewniająca stałą kontrolę lutowania Rura mosiężna H65 zapewnia równowagę wytrzymałości i plastyczności przy stabilnej grubości ścianki i składzie stopu, co ułatwia kontrolowanie parametrów lutowania w przypadku zespołów o wąskiej tolerancji. Zobacz produkt → i zespoły spełniające wąskie tolerancje, rozważ współpracę z producentem, który kontroluje zarówno jakość materiału, jak i parametry lutowania. Gdy sama rura mosiężna ma stałą grubość ścianki i skład stopu, proces lutowania staje się znacznie łatwiejszy do kontrolowania. Ta konsystencja stanowi różnicę między stawem, który dobrze wygląda na ławce rezerwowych, a takim, który wytrzymuje nacisk przez lata na boisku.
Co to jest grubościenna rurka miedziana? Grubowa rurka miedziana, znana również jako bezszwowa...
Zobacz szczegóły
Przegląd i znaczenie miedzianej rurki kapilarnej W nowoczesnych urządzeniach przemysłowych i p...
Zobacz szczegóły
Co to jest miedziana rurka? Analiza składu materiału i podstawowych cech Definicja rurki miedz...
Zobacz szczegóły
Zrozumienie miedzianych rur kwadratowych: skład, oceny i typowe zastosowania Miedziane rurk...
Zobacz szczegóły
 Tangpu Industrial Zone, Shangyu District, Shaoxing City, Zhejiang Province, China
 +86-13567501345
© Zhejiang Jingliang Copper-Tube Products Co., Ltd Wszelkie prawa zastrzeżone.

