Aktualności
Dom / Aktualności / Wiadomości branżowe / jak lutować mosiądz: zastosowania, kryteria wyboru i wskazówki praktyczne
Lutowanie mosiądzu to jedna z tych umiejętności, która w doświadczonej ręce wygląda na łatwą i upartą w nowej. Ciepło, topnik i wypełniacz to tylko trzy składniki, jednak różnica między spoiną płynącą jak szkło a tą, która kule się na powierzchni, zwykle sprowadza się do drobnych szczegółów, o których nikt nie wspomina. Od 1994 roku w naszej fabryce ciągniemy rury mosiężne i miedziane, a nasze zespoły warsztatowe nadal co roku pobierają małe lekcje. W tym przewodniku zebrano najważniejsze punkty podczas lutowania mosiądzu, niezależnie od tego, czy łączysz złączki na stole warsztatowym, czy montujesz rurę na linii produkcyjnej.
Mosiądz jest stopem miedzi i cynku, a cynk ten zmienia zasady gry w porównaniu z lutowaniem czystej miedzi. Cynk szybko się utlenia, osadza się na powierzchni i wydziela charakterystyczny zapach, gdy złącze jest mocno nagrzane. Przegrzany mosiądz tworzy matową, poczerniałą, czasami wżerową powłokę w miejscu wypalenia się cynku na powierzchni, a uszkodzona warstwa zarówno osłabia metal, jak i jest odporna na zwilżanie przez lut.
Wybór stopu ma większe znaczenie, niż przyznaje wielu przewodników. Czerwone mosiądze, takie jak C23000, z niższą zawartością cynku, lutują prawie jak miedź. Mosiądze nabojowe w zakresie od C26000 do C27000, stopy znajdujące się za większością ciągnionych rur mosiężnych, lutują bardzo niezawodnie po świeżo oczyszczonym powierzchni. Gatunki do obróbki swobodnej zawierające ołów powodują problemy, ponieważ tlenki ołowiu zakłócają zwilżanie. Jeśli pozyskujesz rurkę do zestawu lutowanego, wiedz dokładnie, jaki gatunek znajduje się na Twoim stole; nasz Rurka mosiężna C27000 istnieje głównie dlatego, że klienci ciągle pytali o gatunek, który zachowuje się przewidywalnie pod palnikiem.
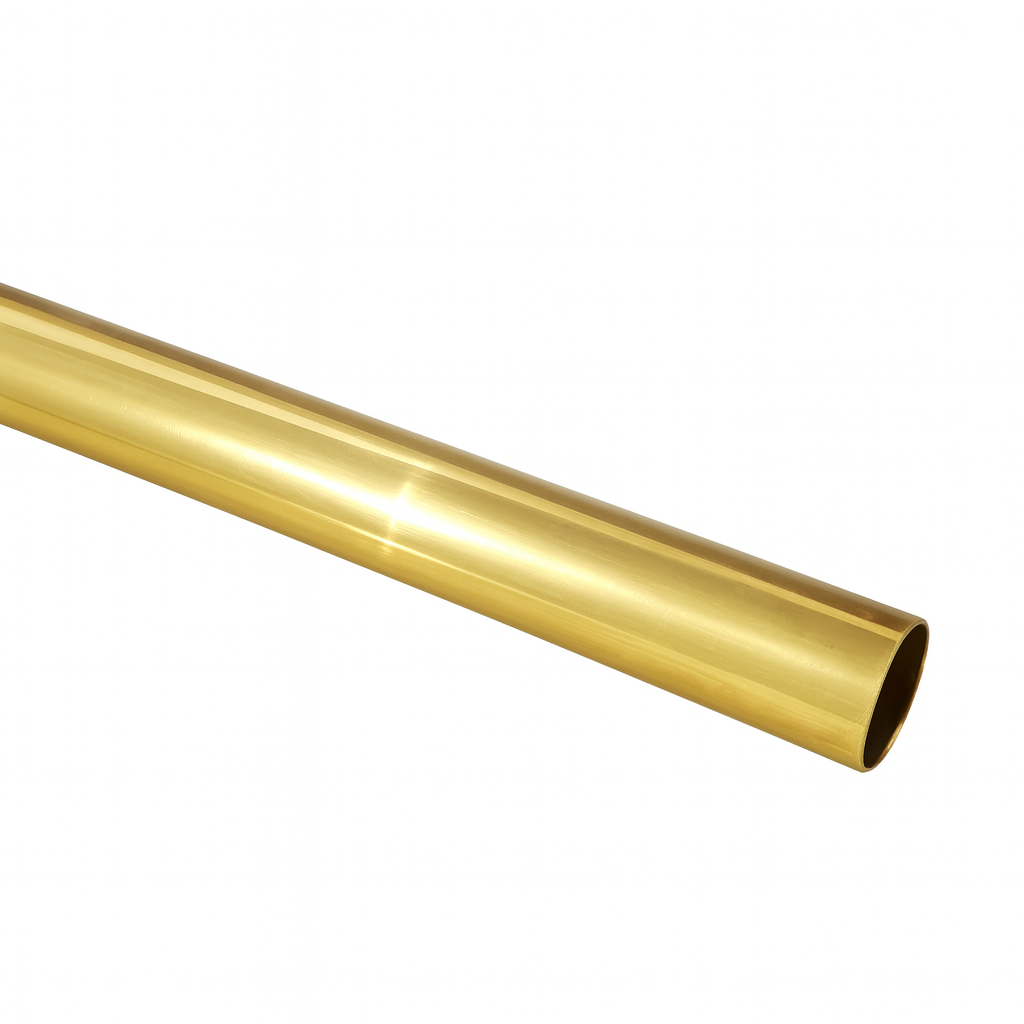 Rura mosiężna H65 (C27000). Rura mosiężna H65 (C27000). is a brass alloy with approximately 65% copper and 35% zinc content. Its properties fall between those of H68 and H62 brass tubes, offering a... Zobacz produkt →
Zbierz wszystko zanim podłączysz żelazko do prądu lub zapalisz latarkę. Przerwy w środku stawu powodują powstawanie zimnych stawów. Najważniejsze:
Wykonaj kolejne kroki w odpowiedniej kolejności i powstrzymaj się od chęci przeskoczenia do przodu. Sekwencja lutowania nagradza znacznie więcej niż prędkość.
Każde nieudane połączenie, jakie kiedykolwiek rozcięliśmy, wracało do tego kroku. Poleruj obie współpracujące powierzchnie płótnem ściernym, aż zobaczysz goły, jasny mosiądz, a następnie wytrzyj kurz alkoholem. Tłuszcz z palców liczy się jako zanieczyszczenie, dlatego należy chwytać oczyszczone części za krawędzie. Topnik chroni metal, który jest już czysty; nie czyści metalu, który nim nie jest.
Działanie kapilarne, siła wciągająca lut w szczelinę, działa tylko w przypadku małego prześwitu. Staraj się zachować odstęp około 0,05 do 0,15 mm pomiędzy rurą a złączką. Luźne złącze pochłania lut i nadal przecieka, podczas gdy złącze tak ciasne, że wymaga docisku, nie pozostawia w ogóle miejsca na wypełniacz. Podeprzyj części, aby nie mogły się przesunąć podczas pracy.
Nałóż cienką, równą warstwę na powierzchnię męską i na miskę złączki. Cienka jest właściwym słowem: ciężka warstwa wrze, rozpryskuje się i zatrzymuje puste przestrzenie. Trzymaj topnik z dala od gwintów i miejsc, z których trudno byłoby później spłukać pozostałości.
Przyłóż wypełniacz do szwu i przesuń źródło ciepła nad obie części, pozwalając, aby sam metal, a nie płomień lub żelazna końcówka, stopił lut. Podczas pracy z palnikiem zataczaj szerokie koła płomieniem i daj więcej czasu cięższej części, ponieważ ciepło najpierw wsiąka w większą masę. Gdy mosiądz jest wystarczająco gorący, lut w kontakcie ze szwem natychmiast się topi i znika w szczelinie. Jeśli drut zalega i pojawia się pęcherzyki, złącze jest nadal zimne.
Podaj wystarczającą ilość drutu, aby zacisnąć złącze; mały, równy filet w ustach jest oznaką pełnego. Następnie usuń ciepło i niczego nie ruszaj, aż stop stwardnieje. Po zamrożeniu spoina zmienia się z błyszczącej w matową i w tym półsekundowym momencie pośpieszne dłonie powodują pęknięcie złącza.
Gdy spoina ostygnie w dotyku, umyj ją w ciepłej wodzie i wyszoruj szczoteczką. Pozostawione na miejscu pozostałości kalafonii są lekko żrące, a rozpuszczalny w wodzie topnik w wilgotnych warunkach w ciągu kilku dni usunie zielone plamy.
Nawet ostrożne ręce spotykają tę samą garść niepowodzeń. Oto jak diagnozujemy je na hali produkcyjnej:
| Objaw | Najbardziej prawdopodobna przyczyna | Praktyczna poprawka |
|---|---|---|
| Przylutuj kulki i nie będą mokre | Utleniona powierzchnia lub wyczerpany topnik | Ponownie wyczyść do jasnego metalu i nałóż świeży topnik |
| Lut nie wciągnie się w szczelinę | Nierówne ogrzewanie lub zbyt duży prześwit | Podgrzej równomiernie obie części i zamontuj ponownie, zachowując mniejszą szczelinę |
| Mosiądz staje się matowy i czernieje | Przegrzanie i wypalenie cynku z powierzchni | Obniż temperaturę, utrzymuj płomień w ruchu, skróć ekspozycję |
| Joint płacze pod presją | Pustka pozostawiona przez strumień uwięziony w środku | Rozebrać, dokładnie oczyścić i ponownie przylutować cieńszą warstwą topnika |
Lutowanie i lutowanie są bliskimi krewnymi, a linią podziału jest temperatura. Poniżej 450°C (840°F) lutujesz; nad nim lutujesz. Połączenia lutowane są szybkie, delikatne dla metalu nieszlachetnego i idealnie nadają się do prac elektrycznych, mosiądzu dekoracyjnego i hydrauliki niskociśnieniowej. Lutowanie, zwykle z wypełniaczem zawierającym srebro, pozwala uzyskać kilkakrotnie mocniejsze połączenia, które są odporne na wibracje, ciśnienie i ciepło, dlatego też producenci urządzeń chłodniczych i HVAC lutują prawie wszystko. Dopasuj proces do ciśnienia i temperatury roboczej gotowej części, a nie do tego, która metoda wydaje się szybsza tego ranka.
Żaden strumień ani pewna ręka nie są w stanie uratować niespójnego materiału. Wahająca się grubość ścianki oznacza, że jedna strona złącza osiąga temperaturę na długo przed drugą, a mieszane stopy w partii oznaczają, że żadne dwa złącza nie zachowują się w ten sam sposób. Właśnie dlatego topimy, wytłaczamy, ciągniemy i wyżarzamy rury od końca do końca pod jednym dachem: kontrolowanie całego łańcucha to jedyny sposób, w jaki możemy obiecać, że mosiężna rura H62, H65 i H68 docierająca do Twojego doku będzie miała ten sam skład chemiczny, temperament i wykończenie jak zatwierdzona próbka. W przypadku rur ciągnionych ogólnego przeznaczenia, nasz standardowy asortyment rur mosiężnych obejmuje typowe rozmiary; jeśli złącza zostaną uformowane, rozszerzone lub wygięte po lutowaniu, bardziej miękki gatunek H68 wybaczy więcej.
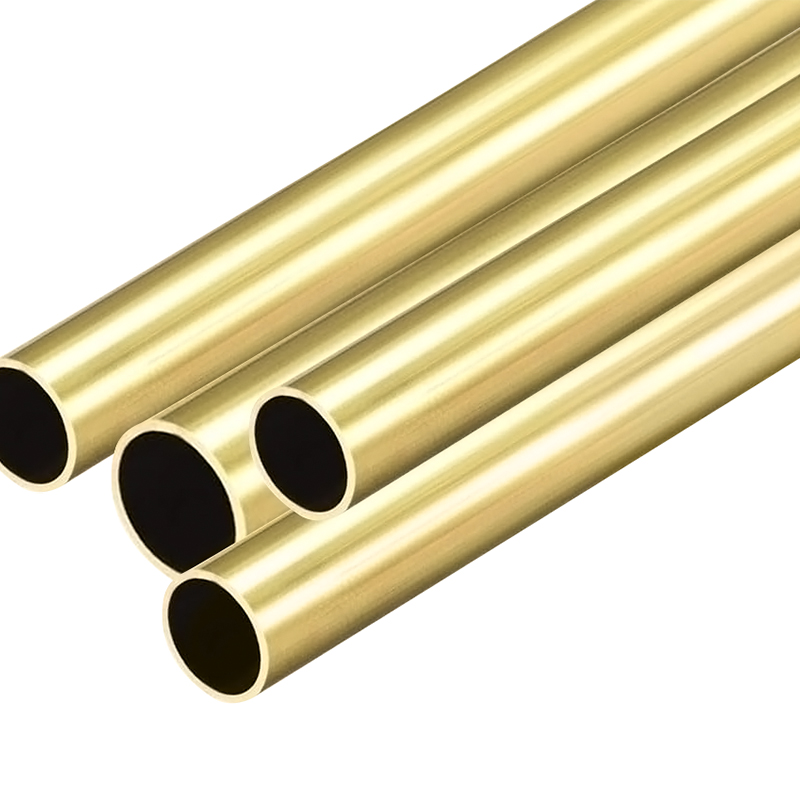 Mosiężna rurka Mosiądz jest stopem miedzi i cynku. Ma dobre właściwości przetwórcze i mechaniczne, dlatego jest szeroko stosowany w produkcji rur. Ponieważ ma dobrą korozję... Zobacz produkt →
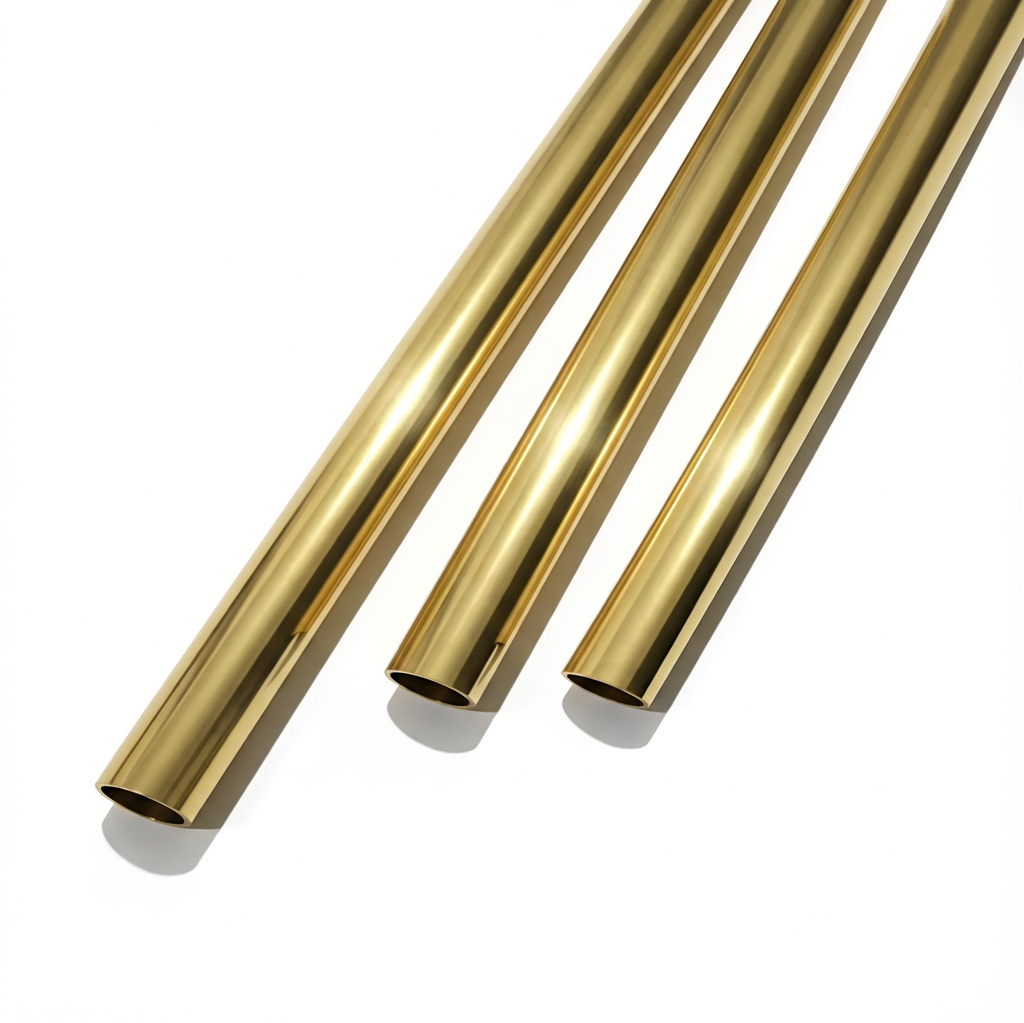 Rura mosiężna H68 (T26300). Rura mosiężna H68 (T26300). is a brass alloy with approximately 68% copper and 32% zinc. It stands out among many brass alloys due to its excellent overall performance and... Zobacz produkt →
Zbierz garść kawałków złomu, przebiegnij kilka razy po schodach, a lutowanie mosiądzu przestanie przypominać chemię i zacznie przypominać rytm. Oczyść jasno, dopasuj mocno, topnik cienki, podgrzej metal i pozwól, aby działanie kapilarne spowodowało ciągnięcie. Jeśli Twój projekt obejmuje również kształtowanie rury przed złączem, nasz przewodnik dotyczący gięcia mosiężnych rurek bez załamań będzie naturalnie pasował do tego poradnika. A jeśli potrzebujesz rur mosiężnych lub miedzianych o jednakowej jakości, przyjaznej dla stawów, zawsze chętnie porozmawiamy o rozmiarach, standardach i ilościach.
Co to jest grubościenna rurka miedziana? Grubowa rurka miedziana, znana również jako bezszwowa...
Zobacz szczegóły
Przegląd i znaczenie miedzianej rurki kapilarnej W nowoczesnych urządzeniach przemysłowych i p...
Zobacz szczegóły
Co to jest miedziana rurka? Analiza składu materiału i podstawowych cech Definicja rurki miedz...
Zobacz szczegóły
Zrozumienie miedzianych rur kwadratowych: skład, oceny i typowe zastosowania Miedziane rurk...
Zobacz szczegóły
 Tangpu Industrial Zone, Shangyu District, Shaoxing City, Zhejiang Province, China
 +86-13567501345
© Zhejiang Jingliang Copper-Tube Products Co., Ltd Wszelkie prawa zastrzeżone.

